العربية
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

أخبار
هل يمكن للإنتاج الداخلي للشرائح أن يحل مشاكل الفشل الميداني المكلفة التي تواجه مصنعي المعدات الأصلية للآلات؟
تستمر الشركات المصنعة للمعدات الزراعية والأدوات الكهربائية في الأسواق العالمية في مواجهة مشكلات مكلفة في المراحل النهائية عند تحديد المصادرمهاوي شريحة مستطيلةمن سلاسل التوريد متعددة العقود من الباطن. تؤدي المعالجة الحرارية الخارجية إلى صلابة غير متناسقة تؤدي إلى كسر الأسنان المخددة في ظل عزم دوران متناوب ثقيل. يؤدي تشتت سير العمل في عمليات التدوير واللف والطحن إلى إنشاء تفاوتات غير مستقرة في الجوانب، الأمر الذي يؤدي إلى حدوث اختناقات في خط التجميع وإعادة العمل. كما يؤدي الإنتاج المجزأ إلى تدمير إمكانية التتبع على مستوى الدفعة، مما يؤدي إلى إبطاء أو إيقاف عمليات تدقيق الموردين من طرف ثالث. تستمر شركة Feida في الحدادة، وتشكيل الشرائح، والمعالجة الحرارية التي يتم التحكم فيها، والطحن الدقيق، كل ذلك تحت سقف مصنع واحد، مع الحفاظ على دقة الأبعاد ISO6‑10 مع تقديم وثائق كاملة لتتبع العملية، للتخفيف من كسر العمود المبكر، وتوقف التجميع، وتأخير التدقيق لمشتري الآلات الدوليين.
1. تعمل المعالجة الحرارية الداخلية على تثبيت الصلابة وتقليل تلف إجهاد جذر الشريحة
يقوم معظم موردي الخطوط الخارجية بالاستعانة بمصادر خارجية لأعمال التبريد والتلطيف. تخلق دورات الفرن غير المنظمة توزيعًا غير متساوٍ للصلابة: تفتقر أسطح الأسنان إلى مقاومة التآكل بينما تفقد نوى العمود الصلابة اللازمة. بالنسبة للجرارات التي تعمل في الأراضي الزراعية غير المستوية، فإن عزم الدوران الصدمي المتكرر يؤدي بسهولة إلى تشققات الجذور وكسر العمود المفاجئ، مما يؤدي إلى عمليات سحب ميدانية باهظة الثمن. تقوم شركة Feida بتشغيل أفران تقسية مستقلة وتصلب بالحث، مما يؤدي إلى قفل منحنيات التبريد والتسخين الخاصة بالمواد. تحافظ كل دفعة إنتاج على بيانات سجل الفرن بالكامل، مما يحقق أداءً متوازنًا بين صلابة السطح وصلابة الركيزة لتقليل احتمالية كسر الشريحة للآلات الثقيلة.
2. تحافظ عملية الطحن المتزامنة على اتساق الشريحة من أجل التجميع السلس
عندما يتم الانتهاء من القطع الخشن والطحن النهائي في ورش عمل منفصلة، فإن توازي الأسنان وتفاوتات عرض الأسنان تنحرف خارج النطاق. أثناء تجميع الإنتاج الضخم، يواجه العمال تركيبًا إجباريًا للضغط أو إزالة مفرطة، مما يؤدي إلى انخفاض إنتاجية الورشة وزيادة نفقات إعادة العمل. يتم تشغيل جميع عمليات تشكيل الشرائح المستطيلة والتشطيبات اللاحقة للتصلب على معدات CNC داخلية موحدة، مع الالتزام الصارم بمعايير الشرائح الصناعية ISO4156. تظل أخطاء تسطيح جانب الأسنان ضمن حدود مستوى الميكرون، مما يتيح تركيبًا سلسًا مع أكمام التزاوج دون تصحيح يدوي ثانوي لمصانع تجميع الأدوات الكهربائية والآلات الزراعية.
3. تعمل وثائق التتبع الشاملة على تسريع عمليات تدقيق مؤهلات الموردين في الخارج
لا يمكن للمعالجة اللامركزية متعددة المصانع دمج شهادات اختبار المواد الخام وسجلات المعالجة الحرارية وتقارير فحص CMM في ملفات دفعية موحدة. ستقوم العديد من العلامات التجارية للآلات في أوروبا وأمريكا الشمالية بتجميد التقدم في مراجعة الموردين دون حزم التتبع الكاملة. تقوم Feida بتخزين سجلات الفحص التي تغطي عمليات الفحص الواردة للمواد الخام حتى قياس إحداثيات العمود النهائي. ويمكن إصدار مستندات تدقيق كاملة باللغة الإنجليزية إلى جانب كل شحنة، مما يؤدي إلى إزالة دورات الاختبار الإضافية التي يجريها طرف ثالث أثناء إجراءات تأهيل الموردين العالمية.
4. يتوافق اختيار مواد السبائك المستهدفة مع سيناريوهات التشغيل المتنوعة لحمل عزم الدوران
لا تتناسب الفراغات الفولاذية العامة ذات الدرجة الواحدة مع ظروف العمل المختلفة. تتآكل الخطوط الفولاذية الكربونية العادية بسرعة تحت تأثير التربة والأوساخ في موقع المزرعة؛ تميل قطع العمل المصنوعة من السبائك العالية الهشة إلى التشقق تحت ضغط البدء والتوقف المتكرر. يتبع اختيار المواد متطلبات العالم الحقيقي لعزم دوران المعدات: الفولاذ الكربوني العادي لتطبيقات الأدوات الكهربائية للخدمة الخفيفة، وسبائك الفولاذ 40Cr للآلات الزراعية متوسطة المدى، والخيارات غير الحديدية لمجموعات نقل الحركة منخفضة الضوضاء. يعمل تصنيف المواد المعقول على إطالة عمر الخدمة في ظل الأحمال المتغيرة والظروف البيئية.
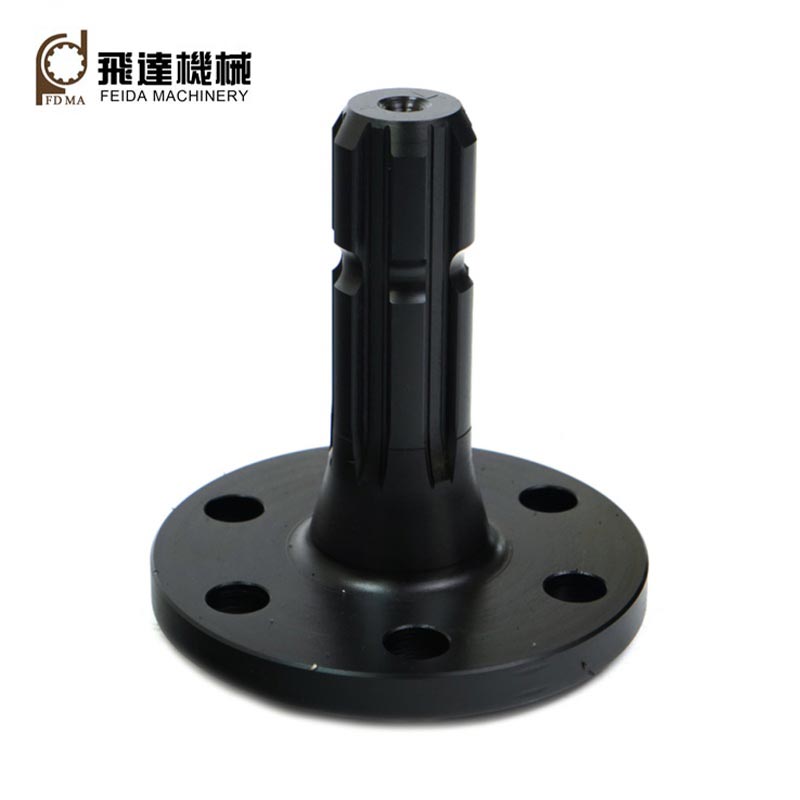
5. تعمل الأدوات الغنية المتوفرة في المخزون على تقليل المهلة اللازمة لتطوير نموذج أولي مخصص لعمود المحور
العديد من الشركات المصنعة للمكونات المخددة تمتلك فقط قواطع ذات معامل جزئي. تتطلب الخطوط المستطيلة المخصصة غير القياسية تصنيع أدوات جديدة، مما يؤدي إلى تأخير دورات التحقق من البحث والتطوير لنماذج الآلات الجديدة. تحتفظ Feida بمكتبة كاملة من أدوات التوصيل التي تغطي نطاق معامل M0.5‑M5. يمكن إجراء التعديلات على كمية الأسنان وطول العمود والقطر الخارجي دون الحاجة إلى تكاليف إضافية باهظة للأدوات. تبقى فترة تسليم العينات المخصصة في غضون 20 يوم عمل، مما يساعد فرق البحث والتطوير الميكانيكية في الخارج على تسريع تكرار المنتجات الجديدة والجداول الزمنية لإطلاق السوق.
6. التغليف متعدد الطبقات VCI المضاد للصدأ يضمن الدقة أثناء الشحن البحري لمسافات طويلة
توفر العبوة البسيطة المصنوعة من الكرتون فقط مقاومة ضعيفة للرطوبة. يؤدي تكثيف الحاويات أثناء النقل البحري على الطرق الاستوائية إلى خلق حفر تآكل صغيرة على جوانب الشرائح الدقيقة، مما يؤدي إلى تغيير الخلوص الشبكي بعد الوصول. وفقًا لأبعاد العمود وحجم الطلب، ينشر المصنع مجموعات حماية متطابقة: ورق VCI المقاوم للصدأ، ولفائف الفقاعات المبطنة، والصناديق الخشبية الصلبة المختومة. يعمل حل التغليف العازل للرطوبة على حماية هندسة الأسنان المخددة، مما يحافظ على استقرار الدقة من خلال التسليم عبر المحيطات لمسافات طويلة إلى مستودعات المشترين في الخارج.
أخبار ذات صلة
- كيف تعمل التروس المخروطية الحلزونية على تحسين نقل الطاقة في الآلات المطلوبة؟
- ما الذي يجعل التروس المسننة ضرورية لنقل الطاقة بشكل موثوق؟
- كيف تعمل التروس الداخلية على تحسين الدقة ونقل الطاقة؟
- ما هي حالات الفشل المكلفة في المراحل النهائية التي تنجم عن الفجوات التي تم التغاضي عنها في عملية تصنيع العمود الفقري؟
- لماذا أصبحت التروس الحلزونية البلاستيكية خيارًا موثوقًا للأنظمة الميكانيكية الحديثة؟
- هل ستؤدي المعالجة المتكاملة للتروس ذات العملية الكاملة إلى تقليل خسائر المشتريات الخفية الرئيسية الثلاثة لمصنعي مخفضات السرعة في الخارج؟
اترك لي رسالة